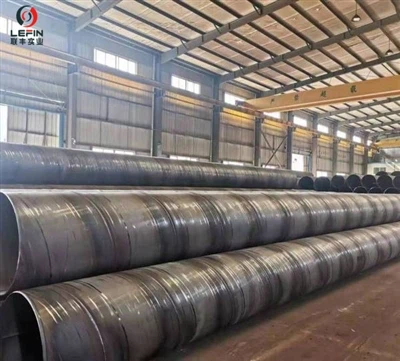
1. Warum es sich verbiegt: Es kommt alles auf eine Sache an
Das Wesen des Biegens ist „ungleichmäßige Verteilung der inneren Spannung + Asymmetrie der äußeren Kraft/thermischen Wirkung“. Wenn während der Rohrformung, des Schweißens und der Wärmebehandlung zu irgendeinem Zeitpunkt ein Temperaturgradient, ein Verformungsunterschied oder ein Mikrostrukturunterschied in Umfangs- oder Längsrichtung auftritt, hinterlässt dies eine asymmetrische Restspannung im Rohr. Nachdem die Spannung nachgelassen hat, biegt sich das Rohr zu der Seite mit weniger Spannung.
Man kann es sich so vorstellen: Die „Seiten“ der Rohrwand ziehen/verformen sich unterschiedlich. Es ist wie bei einem nassen Brett, bei dem eine Seite schneller trocknet als die andere. Sobald es trocknet, kräuselt es sich auf natürliche Weise.
II. Welche Produktionsschritte sind schiefgelaufen (jeden Schritt einzeln identifizieren)?
| Schritt | Typische Ursachen | Zeichen |
| Rohstoffe | Restspannungen aus dem Blechwalzen wurden nicht abgebaut; Zusammensetzungstrennung (ungleichmäßiges C, Mn); | seitliche Wandstärkendifferenz Nach der Formung zu einem Rohr wird die Spannung abgebaut und das gesamte Rohr biegt sich spontan |
| Umformung (Priorität) | Formwalzenverschleiß, ungleichmäßige Presskraft, Abweichung der Mittellinie der Form; ungenügende Abwickelspannung, Schrägstellung der Zuführführungsplatte, wodurch das Stahlband schräg in die Formzone gelangt; unzureichende Vorbiegung, unangemessener JCO-Abstand/Matrizenöffnung | Ungleichmäßige Dehnung auf beiden Seiten des Rohrblocks, kumulative Biegeabweichung vom ersten Durchgang, in schweren Fällen kann es zu einer spiralförmigen Verformung kommen |
| Schweißen (am prominentesten) | Einseitiges Schweißen mit konzentrierter Wärmeeinbringung, die Abkühlungskontraktion der Schweißnaht ist viel größer als die des Grundmaterials, das Rohr biegt sich zur Schweißnaht hin (also „Schweißbiegung“); ungleichmäßige Wärmezufuhr auf beiden Seiten der doppelseitigen Schweißnaht; asymmetrische Überhöhe der Schweißnaht innen und außen, wodurch ein „Rippeneffekt“ entsteht; Ungleichmäßige Schweißverformung am Rohrende führt dazu, dass sich das Ende aufrollt |
Richtungsbiegung zur Schweißnaht hin |
| Wärmebehandlung / Kühlung | Lokale Wasserkühlung (z. B. manuelle thermische Inspektion mit lokaler Wasserbesprühung), großer Temperaturunterschied zwischen oben/unten/links/rechts | Thermischer Unterschied → thermische Spannung → Gesamtbiegung |
| Reiben / Wasserdruck | Falsche Reibparameter, ungleichmäßige axiale Dehnungsrate; Eigenspannungsumverteilung nach Wasserdruckprüfung | Aufdeckung möglicher Biegungen oder Entstehung neuer Verformungen |
| Richtet sich selbst auf | Fehlausrichtung oder starker Verschleiß der Richtrollen, ungleichmäßiger Druck zwischen den drei Rollen und zu großer Abstand zwischen den Rollen | Mehr Richten → mehr Biegung/Endbiegung/lokale Un{0}}rundheit |
| Durchmesserkontrollmaschine | Unzuverlässige Gerätekalibrierung, unsachgemäße Montage und Einstellung | Unmittelbar nach der Zeilenausgabe tritt eine übermäßige Biegung auf |
| Heben / Stapeln | Unzureichende Auflagepunkte für lange Rohre (wenige Hebepunkte), übermäßige Stapellagen |
Gewicht verursacht plastische Biegung aufgrund der Schwerkraft (äußere Ursache) |
Um einen Branchenkonsens zu ergänzen: Aufgrund der Tatsache, dass fast alle Rollen in der Produktionslinie nicht perfekt in einer geraden Linie ausgerichtet werden können, ist es wahrscheinlicher, dass die kleineren Abweichungen in der Anordnung der Rollen bei längeren Rohren zu offensichtlichen Biegungen führen - Dies ist der inhärente Verstärkungsfaktor für das Biegen von langen Rohren mit großem-Durchmesser und auch der Grund für die Hinzufügung des Rollenabstands und der Anzahl der Rollen im nachfolgenden Richtplan.
III. Wie man es vermeidet (Vorbeugung hat Vorrang, vollständige -Kettenkontrolle)
- Quelle: Kontrollieren Sie die Restspannung des Plattenstreifens und die Gleichmäßigkeit der Wandstärke und prüfen Sie den seitlichen Wandstärkenunterschied vor dem Zuführen;
- Bildung: Stellen Sie die Ausrichtung der Form und die Genauigkeit des Rollensystems sicher, stellen Sie eine ausreichende Vorbiegung, angemessene JCO-Parameter, eine stabile Abwickelspannung und keine Abweichungen bei der Zuführung sicher;
- Schweißen: Kontrolle der Symmetrie des Wärmeeintrags auf der Innen- und Außenseite, Gewährleistung einer ausreichenden Glühbehandlung der Schweißnaht (bei unzureichender Glühung entsteht eine Restwärmespannung auf der Schweißnahtseite, die sich nach dem Abkühlen in die gleiche Richtung wie die Schweißnaht biegt); Auf gleichmäßige Schweißnahthöhe achten;
- Kühlung/Wärmebehandlung: Vermeiden Sie lokale schnelle Abkühlung, halten Sie den Temperaturunterschied bei gleichmäßiger Erwärmung innerhalb von 15 Grad und sorgen Sie für eine gleichmäßige Windgeschwindigkeit auf dem Kühlbett;
- Wartung der Richtmaschine: Richtwalzen rechtzeitig austauschen, Druck und Walzenwinkel der drei Walzen konstant halten;
- Layout: Erhöhen Sie die Anzahl und den Abstand der Form-/Schweißrollen, um die kumulative Abweichung der Rollenlinie auszugleichen.
- Logistik: Verwenden Sie zum Heben mehrere Stützpunkte (lange Rohre größer oder gleich 2 Stützpunkte), kontrollieren Sie die Stapelschicht und lagern Sie sie ordentlich.