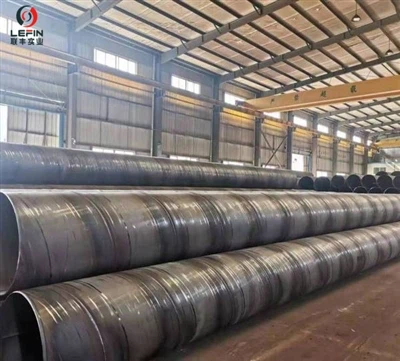
Seien wir ehrlich: Warum Beschichtungen wichtig sind
Wenn Sie schon länger im Pipeline-Geschäft tätig sind, wissen Sie, dass Korrosion nicht etwas ist, mit dem man sich „später befassen“ muss. Es verschlingt Gewinne, verursacht Lecks und stoppt Projekte. Bei Stahlrohren, die in Ölfelder, Wassernetze, Chemieanlagen oder Fernwärme führen, kann die richtige -Korrosionsschutzbeschichtung die Lebensdauer leicht verdoppeln – manchmal sogar verdreifachen. Und wir reden hier nicht von Theorie. Im Laufe der Jahre haben wir gesehen, dass beschichtete Rohre um Jahrzehnte länger halten als blanker Stahl.
Im Folgenden werde ich Sie durch das führen2PE, 3PE, 3PP, TPEP, FBE, 2FBE, flüssige Epoxid-/Polyurethan-Lackierung (innen und außen), UndIsolierte Rohre(Korrosionsschutz + Thermoschaum). Die meisten Einkäufer, mit denen wir zusammenarbeiten, sind zwischen 30 und 50 Jahre alt und kümmern sich um Spezifikationen, Beschaffung oder Außendiensttechnik. Daher erspare ich Ihnen die Floskeln und gebe Ihnen echte Prozessdetails.
Jeder gute Beschichtungsauftrag beginnt mit dem gleichen Grundgerüst: Oberflächenvorbereitung auf SA 2,5 (oder besser), Erhitzen, Auftragen der Beschichtung, Abkühlen und eine Reihe von Kontrollen. Kommen wir zu den einzelnen Typen.
Fusionsgebundenes Epoxidharz – Die Einzel- und Doppelschichtoptionen
Einschichtiges FBE (das Arbeitstier)
FBE ist ein duroplastisches Pulver. Betrachten Sie es als eine robuste, chemikalienbeständige Haut, die auch gut mit kathodischem Schutz harmoniert.
Wie wir es tatsächlich in der Werkstatt machen:
Zuerst Sandstrahlen auf SA 2,5 mit einem Ankermuster von etwa 50–100 µm. Keine Abkürzungen.
Anschließend wird das Rohr durch Induktionserwärmung auf 230–250 Grad erhitzt.
Elektrostatische Spritzpistolen schießen das Epoxidpulver auf die heiße Oberfläche. Das Pulver schmilzt, fließt und härtet innerhalb von etwa 30–60 Sekunden aus. Man kann fast zusehen, wie daraus ein flüssiger Film wird.
Durch schnelles Abschrecken mit Wasser wird eine Überhärtung verhindert.
Typische Dicke: 250–400 µm.
Wo wir es empfehlen:Erd- oder Unterwasserleitungen, Gasverteilung, Umkehrosmoseanlagen. Zuverlässig und kostengünstig-.
Doppelschichtiger FBE (2FBE) – wenn eine Einzelschicht nicht ausreicht
Manchmal benötigen Sie eine höhere Schlag- und Abriebfestigkeit – zum Beispiel bei felsiger Hinterfüllung oder rauer Handhabung während der Installation.{0}}FBE fügt eine zweite, härtere Epoxidschicht über der ersten hinzu, sodass Sie eine Gesamtdicke von etwa 600–1000 µm erhalten. Der Prozess ist fast derselbe wie bei einer einzelnen -Schicht, außer dass wir vor dem Aushärten zwei Pulverdurchgänge auftragen. Kein Kleber, kein Polyolefin. Viele Betreiber entscheiden sich in schwierigem Gelände für 2FBE gegenüber 3PE, weil es einfacher und dennoch sehr robust ist.
Drei-Schichtsysteme: 3PE und 3PP
Wenn Sie eine Pipeline mit großem -Durchmesser betreiben, ist die Wahrscheinlichkeit groß, dass Sie 3PE oder 3PP angegeben haben. Sie sind aus gutem Grund Industriestandards: Sie erhalten die Haftung von FBE und die mechanische Festigkeit von Polyolefinen.
Schicht für Schicht (von innen nach außen):
Schicht 1 – FBE-Grundierung (150–300 µm):Haftet am Stahl und blockiert Korrosion.
Schicht 2 – Copolymerkleber (150–300 µm):Überbrückt das Epoxidharz und den äußeren Kunststoff.
Schicht 3 – Polyethylen (für 3PE) oder Polypropylen (für 3PP):Typischerweise 1,5–3,5 mm dick. Hält Stöße aus und hält Feuchtigkeit fern.
Wie wir es im Werk herstellen:
Explosion und Hitze (wie bei FBE).
Elektrostatisches Spray von FBE.
Während das FBE noch reaktiv (nicht vollständig ausgehärtet) ist, extrudieren wir das Klebstoffcopolymer um das Rohr herum.
Anschließend sofort die PE- oder PP-Außenschicht extrudieren.
Eine Wasserkühlung hält alles zusammen. Wenn Sie einen Querschnitt schneiden, sehen Sie drei verschiedene Schichten – keine Delaminierung.
3PE vs. 3PP – was ist der wirkliche Unterschied?Temperatur. 3PP verträgt Betriebstemperaturen von bis zu 110 Grad, während 3PE maximal etwa 70–80 Grad erreicht. Gehen Sie also für Heißöl- oder Dampfleitungen zu 3PP. Für Wasser, Gas oder Umgebungsöl ist 3PE wirtschaftlicher und völlig in Ordnung.
Zwei-Schichten aus PE und PP – einfacher, aber begrenzt
2PE und 2PP verzichten vollständig auf die Epoxidgrundierung. Nur eine Klebeschicht und die Außenhülle aus Polyethylen/Polypropylen. Prozess: Strahlen, erhitzen, heißes Schmelzcopolymer auftragen, PE/PP extrudieren, abkühlen.
Ja, es ist billiger und schneller. Der kathodische Ablösewiderstand ist jedoch deutlich geringer. Ehrlich? Heutzutage empfehlen wir 2PE nur noch selten für kritische Anwendungen. Einige Kunden verwenden es immer noch für temporäre Leitungen mit geringer Korrosion oder als Werkstattgrundierung vor der Feldbeschichtung. Seien Sie sich einfach der Kompromisse bewusst.
TPEP – ein Hybrid, der sich gut für Wasserleitungen eignet
TPEP steht für thermisch gespritztes Polyethylen + FBE-Hybrid. Wir sehen, dass immer mehr Wasserbehörden dies vorgeben.
Was es ist:
Im Rohr:FBE-Beschichtung (300–500 µm). Glatt, geringe Reibung, ungiftig. Ideal für Fließ- und Trinkwasser.
Außerhalb des Rohrs:3PE- oder modifizierte PE-Beschichtung (1,5–2,5 mm). Robust und korrosionsbeständig.
Wie es hergestellt wird:Das Innere erhält FBE über eine Spinnlanze oder einen elektrostatischen Kopf. Währenddessen durchläuft die Außenseite den standardmäßigen 3PE-Prozess – dieser kann jedoch in separaten Durchgängen oder gleichzeitig erfolgen. Sobald Sie fertig sind, brauchen Sie keinen feld-angebrachten Liner mehr. Für Wasserübertragungsleitungen mit großem-Durchmesser wird TPEP zunehmend zur ersten Wahl.
Innen- und Außenspritzlackierung – Epoxidharz, Polyurethan, Polyharnstoff
Nicht jedes Rohr wird vergraben. Für oberirdische Leitungen, den Innenbereich oder die interne Strömungsverbesserung sind Flüssigbeschichtungen vollkommen in Ordnung – und oft auch günstiger.
Interne Flussbeschichtungen
Wir verwenden hochschichtiges flüssiges Epoxidharz (400–1000 µm), manchmal auch Polyurethan oder keramikhaltiges Epoxidharz.
Verfahren:
Interne Sprengung nach SA 2,5.
Zentrifugaler Sprühkopf oder eine Airless-Pistole, die durch das Rohr fährt.
Das Rohr dreht sich, um eine gleichmäßige Abdeckung zu erreichen.
Je nach Harz im Ofen oder bei Umgebungstemperatur aushärten.
Warum sich die Mühe machen? Eine gute Innenbeschichtung treibt den Hazen-Williams-Koeffizienten auf über 150, verhindert Tuberkulation und stoppt das mikrobielle Wachstum. Ihre Pumpen werden es Ihnen danken.
Äußere atmosphärische Beschichtungen
Für oberirdische Rohre oder auf Brücken/Steigleitungen im Meer: Acryl-Polyurethan, aliphatischer Polyharnstoff oder zinkreiches Epoxidharz.
Verfahren:
Strahlen Sie und tragen Sie dann eine zink-reiche Epoxidgrundierung auf.
Decklack mit farbigem Polyurethan. Typische Gesamtdicke: 300–600 µm.
Mit Airless-Spray oder Roboterarmen aufgetragen. Einfach, effektiv und UV-beständig.
Wenn Sie auch Isolierung benötigen – vor-isolierte Rohre
Fernwärme, Ölpipelines im Permafrost, Dampfleitungen – sie erfordern sowohl Korrosionsschutz als auch Wärmedämmung. Die klassische Lösung: ein dreischichtiges isoliertes Rohr.
Schichten (von Stahl nach außen):
Stahlrohr (zum Korrosionsschutz bereits mit FBE oder 3PE beschichtet)
Polyurethanschaum (PUR oder PIR) – typischerweise 30–80 mm dick
Außenmantel – HDPE oder Stahlmantel
Wie es in einer Fabrik hergestellt wird:
Zunächst erhält das Stahlrohr seine Korrosionsschutzschicht (FBE/3PE).
Das Rohr geht in eine Schaumleitung über. Abstandshalter aus Kunststoff halten es im Außengehäuse zentriert.
In den Ringraum wird Polyurethanschaum eingespritzt – entweder in einer Form oder über ein kontinuierliches Rohr-in--Rohrverfahren.
Gleichzeitig wird die Außenhülle (extrudiertes HDPE oder geschweißter Stahl) hinzugefügt.
Wir können auch einen vollständig gebundenen Schaum (ohne Luftspalt) herstellen. Für den Hochtemperatureinsatz (bis zu 140 Grad) ersetzen wir PIR-Schaum oder Mineralwolle anstelle von PUR.
Qualitätskontrolle – der nicht-verhandelbare Teil
Eine Beschichtung ist nur dann gut, wenn sie fehlerfrei-ist. Wir befolgen ISO 21809, DIN 30670, AWWA C210 – und testen jedes einzelne Rohr.
Das prüfen wir:
| Prüfen | Wie | Kriterien bestehen |
|---|---|---|
| Erkennung von Feiertagen (Lochlöchern). | Funkentester, 5–25 kV | Keine Funken |
| Haftung | Ziehen-abziehen oder quer-schneiden | Größer oder gleich 10 MPa für Epoxidharze |
| Schlagfestigkeit | Fallendes Gewicht (ASTM G14) | Keine Risse bei der angegebenen Energie |
| Kathodische Ablösung | 28 Tage bei 65 Grad | Kleiner oder gleich 8 mm Radius |
| Dicke | Magnetisches Messgerät | Innerhalb des Spezifikationsbereichs |
| Porosität | Elektrolytisch | Keine sichtbaren Nadellöcher |
Wir führen auch Maßkontrollen, Härte und UV-Beständigkeit (für Decklacke) durch. Langweilig, aber notwendig.
Zusammenfassung
Es gibt keine „beste“ Beschichtung – nur die richtige Lösung für Ihre Umgebung, Temperatur, Handhabungsbedingungen und Ihr Budget.
Aggressive U-Bahnlinien?Gehen Sie zu 3PE oder 2FBE.
Flüssigkeiten mit hoher-Temperatur (110 Grad)?3PP ist dein Freund.
Wasserleitungen müssen innen glatt und außen robust sein?TPEP ist einen genauen Blick wert.
Ober-interner Einsatz oder geringe -Korrosion?Flüssige Sprühfarben erledigen den Job.
Heiße Flüssigkeiten oder Permafrost?Vor-isolierte Rohre mit Polyurethanschaum sind die bewährte Lösung.
BeiLEFIN-STAHLWir betreiben Beschichtungsanlagen für Durchmesser von 20 mm bis 2500 mm. Wir haben jedes einzelne hier beschriebene System angewendet – und können Ihnen bei der Auswahl des richtigen helfen.
Benötigen Sie einen projektspezifischen Beschichtungsplan, Muster oder eine Besichtigung unseres Werks? Nehmen Sie einfach Kontakt mit uns auf. Stellen wir sicher, dass Ihre Pipeline-Investition Jahrzehnte und nicht Jahre hält.
Vorheriger Teil dieser Serie:
*Auswahl von Epoxid--Polyolefinbeschichtungen für Stahlrohrleitungen (FBE, 2FBE, 2/3PE, 3PP, TPEP)*