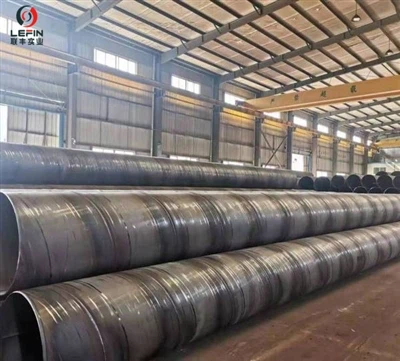
Eine umfassende Analyse der Faktoren, die die Qualität von Spiralstahlrohren mit großem-Durchmesser beeinflussen
Spiralstahlrohre mit großem-Durchmesser (in der Regel solche mit einem Durchmesser von 500 mm oder mehr) werden häufig in Bereichen wie dem Öl- und Gastransport, der Wasserversorgung und -entsorgung, dem Kommunalbau und der Fundamentverstärkung eingesetzt. Ihre Qualität hat direkten Einfluss auf die Sicherheit und Lebensdauer der Projekte.
Die Qualität dieser Rohre wird durch fünf Kerndimensionen beeinflusst:Rohstoffe, ProduktionProzesse, Genauigkeit der Ausrüstung, Qualitätskontrolle, UndUmfeld Und stOrangentransport. Jeder Link ist eng miteinander verbunden und jeder Fehler in einem Link führt zu Produktfehlern.
I. Rohstoffe: Die Grundlage der Qualität
Die Leistung von mehr als 90 % der Spiralstahlrohre wird durch die Rohstoffe bestimmt, wobei der Kern die Qualität des warmgewalzten Stahlbandes (Blechs) ist.
1. Chemische Zusammensetzung
- Kohlenstoff (C):Überschüssiger Kohlenstoff erhöht die Härte und Festigkeit, verringert jedoch die Duktilität und Schweißbarkeit. Ein zu geringer Gehalt führt zu einer unzureichenden Festigkeit. Zu den gängigen Stahlsorten für den Öl- und Gastransport gehören Q235B, Q355B, L245, L360 usw. Das Kohlenstoffäquivalent (CEV) muss streng auf unter 0,45 % kontrolliert werden, um die Schweißleistung sicherzustellen.
- Schwefel (S), Phosphor (P):Schädliche Verunreinigungen. Schwefel verursacht Hitzesprödigkeit, Phosphor verursacht Kältesprödigkeit. Hochqualitative Stahlrohre erfordern S kleiner oder gleich 0,030 %, P kleiner oder gleich 0,035 %, während hochwertiger Pipelinestahl S kleiner oder gleich 0,010 %, P kleiner oder gleich 0,020 % erfordern.
- Legierungselemente: Mangan (Mn), Silizium (Si), Niob (Nb), Vanadium (V) usw. werden verwendet, um Körner zu verfeinern und die Festigkeit und Zähigkeit zu erhöhen. Der Inhalt muss den Normen der entsprechenden Stahlsorten entsprechen.
2. Mechanische Eigenschaften
- Streckgrenze, Zugfestigkeit und Dehnung sind die Kernindikatoren, die den Anforderungen von Standards wie GB/T 9711 und API 5L entsprechen müssen.
- Schlagzähigkeit:Die Aufprallenergie bei niedrigen-Temperaturen (z. B. -20 Grad, -40 Grad) ist für Stahlrohre, die in kalten Regionen verwendet werden, von entscheidender Bedeutung. Nicht zugelassene Produkte können bei niedrigen Temperaturen zu Sprödbrüchen führen.
3. Oberflächen- und Maßgenauigkeit von Stahlbändern
- Oberflächenfehler:Fehler wie Risse, Narben, Falten, Kratzer und Delaminationen am Stahlband übertragen sich direkt auf das Stahlrohr und werden zu Schwachstellen der Schweißnaht oder des Grundmaterials.
- Dickentoleranz:Eine ungleichmäßige Dicke des Stahlbandes führt zu einer übermäßigen Wanddickenabweichung des Stahlrohrs und beeinträchtigt dessen Druck-{0}}Belastbarkeit; Eine Breitenabweichung des Stahlbandes wirkt sich auf die Überlappungslänge der Formnaht aus.
- Plattenform:Sichelbiegungen und Wellenbiegungen des Stahlbandes erschweren die Formung des Stahlrohrs, was zu Fehlausrichtung, übermäßiger Elliptizität und anderen Problemen führt.

II. Produktionsprozess: Das zentrale Kontrollglied der Qualität
Spiralstahlrohre werden im Spiral-Unterpulverschweißverfahren (SAWH) hergestellt. Jeder Schritt vom Abwickeln des Stahlbandes bis zur endgültigen Lieferung des fertigen Produkts beeinflusst die Endqualität.
1. Vorbehandlungsprozess für Stahlbänder
- Richten:Unvollständiges Richten des Stahlbandes kann zu instabiler Formgebung und Biegung des Rohrkörpers führen.
- Kantenfräsen:Die Fräsqualität der Stahlbandkanten hat direkten Einfluss auf die Schweißqualität. Die Rauheit, Vertikalität und der Fasenwinkel der Kanten nach dem Fräsen müssen den Anforderungen entsprechen; Andernfalls kommt es zu unvollständigen Schweißnähten, Schlackeneinschlüssen und anderen Mängeln.
2. Umformprozess
- Formwinkel:Der Umformwinkel bestimmt den spiralförmigen Steigungswinkel des Stahlrohrs. Sie muss anhand der Breite des Stahlbandes und des Durchmessers des Stahlrohrs genau berechnet werden. Eine Abweichung, die diesen Bereich überschreitet, führt dazu, dass der Durchmesser des Stahlrohrs den Standard überschreitet.
- Umformgeschwindigkeit:Eine zu hohe Geschwindigkeit führt zu einer instabilen Umformung, was zu einer großen Elliptizität des Rohrkörpers und einer übermäßigen Fehlausrichtung führt. Eine zu langsame Geschwindigkeit beeinträchtigt die Produktionseffizienz.
- Formwalzendruck:Ungleichmäßiger Druck führt zu ungleichmäßiger Wandstärke des Rohrkörpers und zu Oberflächeneindrücken und sogar zu Rissen.
- Fehlausrichtung:Der Versatz an der Stahlbandverbindung ist ein wichtiger Indikator. Gemäß GB/T 9711 sollte die Fehlausrichtung 12,5 % der Wandstärke nicht überschreiten und höchstens 3 mm betragen. Eine übermäßige Fehlausrichtung führt zu Spannungskonzentrationen in der Schweißnaht und verringert die Druckbelastbarkeit.
3. Schweißprozess (das kritischste Glied)
- Schweißmethode: Normalerweise wird das interne und externe doppelseitige Unterpulverschweißen eingesetzt. Die Innenschweißung sorgt für das Eindringen in die Schweißnahtwurzel und die Außenschweißung für die Ausbildung und Festigkeit der Schweißoberfläche.
- Schweißparameter:Parameter wie Strom, Spannung, Schweißgeschwindigkeit, Drahtdurchmesser, Schweißmittelmarke und Trocknungstemperatur müssen genau aufeinander abgestimmt sein. Ein zu hoher Strom kann zum Durchbrennen führen, während ein zu geringer Strom zu einem unvollständigen Schweißen führt. Eine zu hohe Spannung kann Poren verursachen und eine zu niedrige Spannung führt zu einer schlechten Schweißnahtbildung.
- Schweißdraht und Schweißmittel:Die chemische Zusammensetzung des Schweißdrahtes muss zum Grundmaterial passen und das Schweißmittel muss entsprechend der angegebenen Temperatur getrocknet werden (normalerweise 300–350 Grad, mit einer Haltezeit von 1–2 Stunden). Andernfalls kommt es zu Poren und Schlackeneinschlüssen in der Schweißnaht.
- Schweißüberschusshöhe:Eine zu große Schweißhöhe führt zu einer Spannungskonzentration, während eine zu niedrige Schweißhöhe zu einer unzureichenden Festigkeit führt. Im Allgemeinen sollte die Überhöhe 0,5–2,5 mm betragen.

4. Zerstörungsfreier Testprozess
- Ultraschallprüfung (UT): Wird verwendet, um interne Fehler wie unvollständige Schweißnähte, Schlackeneinschlüsse und Risse in der Schweißnaht zu erkennen. Die Nachweisempfindlichkeit muss den Normanforderungen entsprechen.
- Durchstrahlungsprüfung (RT): Wird verwendet, um Volumenfehler wie Poren und Schlackeneinschlüsse in der Schweißnaht zu erkennen. Normalerweise ist eine erneute-Inspektion erforderlichDie Untersuchung erfolgt an verdächtigen Bereichen, die durch Ultraschalltests gefunden wurden.
- Magnetpulverprüfung (MT): Wird zur Erkennung von Rissen und anderen Defekten an der Oberfläche und in der Nähe der Oberfläche der Schweißnaht verwendet.
- Magnetische Flussleckprüfung (MFL): Wird zur Erkennung von Defekten im Grundmaterial des Stahlrohrs verwendet, wie z. B. Delaminierung und Risse.
- Das professionelle Niveau und die Verantwortung der Prüfer wirken sich direkt auf die Genauigkeit der Prüfergebnisse aus. Unterlassungen oder Fehleinschätzungen führen dazu, dass unqualifizierte Produkte auf den Markt kommen.
5. Hydraulischer Testprozess
- Der hydraulische Test ist ein wichtiger Prozess zur Prüfung der Druckbelastbarkeit und der Dichtungsleistung des Stahlrohrs. Der Prüfdruck wird anhand der Stahlsorte, der Wandstärke und des Durchmessers des Stahlrohrs bestimmt. Die Haltezeit beträgt in der Regel nicht weniger als 10 Sekunden.
- Während des Tests muss überprüft werden, ob das Stahlrohr Undichtigkeiten, Schwitzen, Verformungen usw. aufweist. Nicht qualifizierte Stahlrohre müssen nachbearbeitet oder verschrottet werden.
6. Korrosionsschutz und Wärmedämmungsprozess
- Die Qualität der Korrosionsschutzschicht hat direkten Einfluss auf die Lebensdauer des Stahlrohrs. Zu den gängigen Korrosionsschutzmethoden gehören 3PE-Korrosionsschutz, Epoxidkohlenteerasphalt-Korrosionsschutz und Zementmörtel-Innenauskleidungs-Korrosionsschutz usw.
- Eine Oberflächenbehandlung (Entkalkung) vor-Korrosion ist von entscheidender Bedeutung. Der Entzunderungsgrad muss Sa2,5 erreichen und die Oberflächenrauheit muss den Anforderungen entsprechen. Andernfalls ist die Haftung der Korrosionsschutzschicht schlecht und sie fällt ab.
- Die Dicke, Haftung und Elektrofunkenerkennung der Korrosionsschutzschicht muss den Standardanforderungen entsprechen.

III. Gerätepräzision: Die Hardware-Qualitätsgarantie
Die Präzision und der Zustand der Produktionsanlagen wirken sich direkt auf die Stabilität der Produktqualität aus.
- Umformausrüstung: Die Steifigkeit des Rahmens der Umformmaschine, die Präzision der Umformrollen und der Grad der Abnutzung wirken sich auf die Umformqualität von Stahlrohren aus. Starker Verschleiß der Formrollen führt zu Vertiefungen und übermäßiger Elliptizität auf der Rohroberfläche.
- Schweißausrüstung:Die Stabilität der Schweißstromversorgung, die Präzision des Drahtvorschubmechanismus und die Einstellgenauigkeit der Schweißpistole wirken sich auf die Stabilität der Schweißparameter und damit auf die Schweißqualität aus.
- Inspektionsausrüstung:Die Empfindlichkeit zerstörungsfreier Prüfgeräte und ihr Kalibrierungsstatus wirken sich auf die Erkennungsrate von Fehlern aus. Manometer und Sicherheitsventile der Wasserdruckprüfgeräte müssen regelmäßig kalibriert werden, um die Genauigkeit des Prüfdrucks sicherzustellen.
- Richtausrüstung:Die Präzision der Flachkopf-Anfasmaschine und der Richtmaschine beeinflusst die Endflächenqualität und Geradheit von Stahlrohren. Inkonsistente Endflächen und Abweichungen in den Fasenwinkeln wirken sich auf die Schweißkonstruktion vor Ort aus.
IV. Qualitätskontrollsystem: Institutionelle Garantie für Qualitätskonsistenz
Ein gut etabliertes Qualitätskontrollsystem ist der Schlüssel zur Gewährleistung der gleichbleibenden Produktqualität.
- Werksinspektion von Rohstoffen: Führen Sie Tests zur chemischen Zusammensetzung, mechanischen Eigenschaften, Oberflächenqualität, Maßhaltigkeit usw. an jeder Charge von Stahlbändern durch. Unqualifizierte Rohstoffe dürfen nicht in die Produktion gelangen.
- Prozessqualitätskontrolle: Führen Sie Vor--Inspektionen und Stichproben für jeden Prozess in der Produktionslinie durch, identifizieren und korrigieren Sie Prozessabweichungen umgehend, um Chargenabweichungen-zu vermeiden.
- Inspektion des fertigen Produkts: BenehmenInspektionen wie Aussehen, Größe, hydrostatischer Test und zerstörungsfreie-Prüfung jedes Stahlrohrs. Nur diejenigen, die die Inspektion bestehen, können das Werk verlassen und es wird ein Qualitätszertifikat ausgestellt.
- Qualitätssicherungssystem:Richten Sie ein vollständiges System zur Rückverfolgbarkeit der Qualität ein. Jedes Stahlrohr verfügt über eine eindeutige Nummer, die eine Rückverfolgbarkeit hinsichtlich der Rohmaterialcharge, des Produktionsteams, des Produktionsdatums, der Inspektionsaufzeichnungen usw. ermöglicht.
V. Umwelt und Lagerung: Die letzte Verteidigungslinie für Qualität
- Produktionsumgebung: Temperatur, Luftfeuchtigkeit und Staub in der Schweißwerkstatt können die Schweißqualität beeinträchtigen. Übermäßige Luftfeuchtigkeit kann Poren in der Schweißnaht verursachen und übermäßiger Staub kann die Leistung des Schweißpulvers beeinträchtigen.
- Lagerbedingungensionen: Stahlrohre sollten in einem trockenen und belüfteten Lager gelagert werden, um Regen, Feuchtigkeit und Rost zu vermeiden. Unterschiedliche Spezifikationen und Qualitäten von Stahlrohren sollten getrennt gelagert werden, um eine Vermischung zu verhindern.
- Transportprozess: Während des Transports sollten wirksame Schutzmaßnahmen getroffen werden, um zu verhindern, dass die Rohre Stößen, Quetschungen oder Kratzern ausgesetzt werden, was zu einer Verformung des Rohrkörpers und einer Beschädigung der Korrosionsschutzschicht führen könnte.