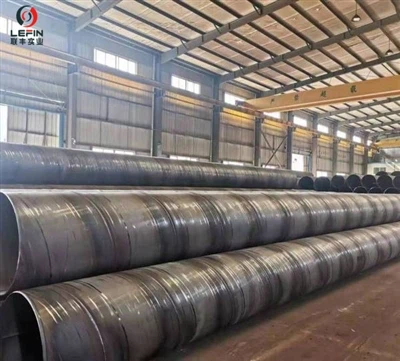
Wie werden quadratische und rechteckige Rohre mit großem-Durchmesser hergestellt und geformt?
Was ist im Produktionsprozess zu beachten?
Für quadratische und rechteckige Rohre mit großem-Durchmesser (in der Regel solche mit einer einseitigen Abmessung von mehr als oder gleich 200 mm) sind die gängigen Verfahren entweder die runde -zu-quadratische Umwandlung (Rohrextrusion/-walzen) oder die direkte Umformung (Stahlbandwalzen + Hochfrequenzschweißen).
Der Kern der Produktion umfasst die progressive Formung, Temperatur- und Formkontrolle, Schweiß-/Folienqualität und Eigenspannungskontrolle. Für dick-wandige/hohe-große Rohre wird die Umwandlung von rund-zu-quadratisch bevorzugt; Für die dünnwandige/große-Produktion wird dagegen die Direktformung eingesetzt.
I. Hauptproduktionsprozesse und Formverfahren
(1) Runde-zu-rechteckige Formungsmethode (nahtlos/dick-wandig bevorzugt)
Unter Verwendung nahtloser Rundrohre oder geschweißter Rundrohre als Rohmaterial bleibt der Umfang durch mehrere Durchgänge von Walzbacken oder -formen von rund → elliptisch → langgestreckt rund → quadratisch / rechteckig im Wesentlichen unverändert und die plastische Verformung des Metalls vervollständigt die Querschnittsumwandlung.
- Prozessablauf:
- Rohstoffvorbereitung: Qualifizierte se auswählenAn losen Rundrohren (z. B. 20#, Q355B) oder geschweißten Rohren mit großem-Durchmesser führen Sie Fehlererkennung, Rostentfernung und Richten durch.
- Heizung (optional): Dickwandige Rohre auf 800–950 Grad erhitzen (Plastizität verbessern, Rissbildung verhindern).
- Vor-Formung:Durch fortschreitende Kompression durch mehrere Sätze von Walzbacken wird das runde Rohr zu einem elliptischen, länglichen kreisförmigen Rohr mit gleichmäßiger Wandverdünnung und Eckenvorpressung.
- Quadrat-Rechteck-Umformung:Spezielle Loch--Walzwerkzeuge oder Formen, drücken Sie die vier Ecken nach und nach auf 90 Grad und kontrollieren Sie die Kantenlänge, Diagonale und Wandstärke gleichmäßig.
- Durchmesserkontrolle und -formung:Feinwalz-/Richtmaschine, richtige Größe, Geradheit, Verzerrung, Kontrolle der runden Ecke R (normalerweise R kleiner oder gleich 1,5 × Wandstärke).
- Kühlung:Luftkühlung oder Wasserkühlung (Kühlgeschwindigkeit kontrollieren, Spannungsrisse verhindern).
- Endbearbeitung und Fehlererkennung:Auf feste Längen schneiden, glätten, polieren; UT/MT-Fehlererkennung, Messung von Größe, Wandstärke und Härte.
- Funktionen:
Keine Schweißnaht, hohe Festigkeit, gleichmäßige Wandstärke, gute Eckenqualität; geeignet für dickwandige Rohre mit den Abmessungen 200×200–400×400 mm und Wandstärke 10–40 mm; Der Wirkungsgrad ist geringer als bei der Direktumformung.
(2) Direktformverfahren (Stahlbandwalzen + Hochfrequenzschweißen, Dünnwandigkeit/Serienfertigung bevorzugt)
Warmgewalzte/kaltgewalzte Stahlbänder durchlaufen Wickel-, Abflachungs- und mehrere Walzprozesse, um U→O→quadratische/rechteckige Formen zu bilden. Anschließend werden sie mittels Hochfrequenz-Induktionsschweißen zusammengeschweißt und der Prozess erfolgt kontinuierlich.
- Prozessablauf:
- Abwickeln und Aufrichten:Wickeln Sie das Stahlband ab, schneiden und schweißen Sie es und richten Sie es gerade aus, um Wellen/Messerbiegungen zu vermeiden.
- Vor-Umformen: Mehrere Formwalzen biegen das Stahlband nach und nach in U-förmige → O-förmige Knüppel mit präziser Kantenausrichtung.
- Hochfrequenzschweißen:Wenden Sie Hochfrequenzstrom (200–450 kHz) an, um die Kanten zum Schmelzen zu erhitzen, und verwenden Sie Extrusionswalzen, um sie zusammenzuschweißen. Entfernen Sie alle äußeren Grate (innere Grate können je nach Bedarf entfernt werden).
- Kühlung:Der Schweißabschnitt wird mit Wasser gekühlt, wodurch die Temperatur auf unter etwa 100 Grad gesenkt wird.
- Quadrat-Rechteck-Umformung:Die O--förmigen Knüppel gelangen in die quadratische/rechteckige Formwalzengruppe, wo die vier Ecken nach und nach auf 90 Grad gebogen werden, wodurch Länge, Diagonale und Vertikalität gesteuert werden.
- Durchmesserkontrolle und Richten:Die Feinwalzwalzen steuern den Durchmesser, und die Richtmaschine korrigiert die Geradheit und Verdrehung und kontrolliert die Ebenheit und Vertikalität.
- Automatisches Ablängen:Je nach Länge zuschneiden, mit Flachkopf und Entgratung.
- Präzisionsinspektion:Oberflächenbehandlung, Fehlererkennung, Prüfung der Größe/mechanischen Eigenschaften.
- Funktionen:
Kontinuierlich und effizient, niedrige Kosten, gute Oberflächenqualität, hohe Maßgenauigkeit; geeignet für dünnwandige Rohre mit den Abmessungen 200×200–500×500 mm und Wandstärken von 3–12 mm; weist Schweißnähte auf und erfordert eine strenge Fehlerprüfung.
(3) Sonstige Hilfsprozesse (Sonderspezifikationen / Kleinserienfertigung)
- Heißextrusion:
Der Rundrohrbarren wird auf 1100–1200 Grad erhitzt und dann durch eine einzige Extrusion in einer Matrize in eine quadratische/rechteckige Form gebracht; geeignet für extrem große Durchmesser/dicke Wände/Sondermaterialien (wie legierter Stahl, Edelstahl), mit hohen Kosten und kleiner Losgröße.
- Kaltziehen / Kaltwalzen:
Nahtlose Rundrohre werden nach und nach im Durchmesser reduziert und durch mehrere Kaltziehmatrizen oder Kaltwalzwalzen in eine quadratische/rechteckige Form gebracht; Hohe Präzision, gute Oberfläche, geeignet für mittlere und kleine Durchmesser mit hochpräzisen Rohren.
II. Wichtige Vorsichtsmaßnahmen im Produktionsprozess (Kernkontrollpunkte)
1. Qualitätskontrolle des Rohmaterials (Verhinderung von Fehlern an der Quelle)
- Materialkonformität:Q235B/Q355B/20# usw., mit vollständigen Qualitätszertifikaten, und die Zusammensetzung und mechanischen Eigenschaften entsprechen den Standards.
- Oberfläche frei von Mängeln:keine Risse, Falten, Narben, Schichten, Rostgruben; Das Stahlband weist keine Sichelbiegungen, Wellenkanten oder Grate auf.
- Dimensionsstabilität:die Elliptizität des Rundrohrbarrens ist kleiner oder gleich 1,5 %, die Dickentoleranz des Stahlbandes ist kleiner oder gleich ±0,1 mm; Die Leistung derselben Materialcharge ist einheitlich.
2. Prozesskontrolle beim Umformen (Verhinderung von Verformung, Rissbildung, Maßhaltigkeit)
- Progressive Umformung:Verformung pro Durchgang Weniger als oder gleich 10 %, Ecken werden langsam gebogen (R Größer als oder gleich 1,2 × Wanddicke), nie auf einmal bis zu 90 Grad unter Druck setzen (verhindert Mikrorisse an Ecken und innere Spannungskonzentration).
- Temperaturregelung:
- Erwärmung für die Umwandlung von rund-zu-quadratisch: 800–950 Grad, gleichmäßige Erwärmung (Temperaturunterschied kleiner oder gleich 50 Grad), lokale Überhitzung und Überverbrennung verhindern.
- Hochfrequenzschweißen: Schweißtemperatur 1350–1450 Grad, Strom-/Spannungsanpassung, Schweißgeschwindigkeit im Einklang mit der Wärme (Verhinderung von Fehlschweißungen, Durchbrennen und übermäßiger Gratbildung).
- Kühlung: segmentierte Temperaturregelung, Wasserkühlung nach dem Schweißen. Weniger als oder gleich 100 Grad, hauptsächlich Luftkühlung für dickwandige Rohre (verhindert plötzliches Abkühlen und Rissbildung).
- Dimensionsgenauigkeit:
- Kantenlängentoleranz: ±0,5–1,0 mm (je nach Spezifikation), Diagonalunterschied kleiner oder gleich 1,5 mm, Rechtwinkligkeit kleiner oder gleich 0,5 Grad.
- Gleichmäßigkeit der Wandstärke: Abweichung kleiner oder gleich ±8 %, Eckwandstärke größer oder gleich 90 % der Seite (verhindert unzureichende Festigkeit an Ecken).
- Geradheit: Kleiner oder gleich 1,5 mm/m, Verdrehungsgrad Kleiner oder gleich 1 Grad/m (Feineinstellung durch Richtmaschine).
3. Schweißqualitätskontrolle (Kern der Direktumformmethode)
- Schweißparameter: Abstimmung von Hochfrequenzleistung, Frequenz und Schweißgeschwindigkeit, ausreichendes Kantenschmelzen, ordnungsgemäße Extrusion, keine falschen Schweißnähte, Schlackeneinschlüsse, Poren oder Durchbrennen.
- Kantenbearbeitung: Vollständige Entfernung äußerer Grate (glatter Übergang), innerer Grate kleiner oder gleich 0,5 mm (Grate an Hochdruck-/Durchflussrohren müssen entfernt werden).
- Schweißnahtprüfung: 100 % Wirbelstrom- und Ultraschallprüfung gemäß den Standards GB/T 11345 Level II oder API 5L.
4. Kontrolle der Oberflächenqualität (Anti-Abrieb, Anti-Oxidation, Erhaltung des Aussehens)
- Zustand der Walzenoberfläche: Die Formwalze und die Führungswalzen sind glatt (Ra kleiner oder gleich 1,6), ohne Risse, ohne Stahlanhaftungen und werden regelmäßig poliert, um harte Kratzer und Vertiefungen zu vermeiden.
- Schmierung und Kühlung: Im Umformbereich werden Emulsionen/Spezialschmierstoffe zum Kühlen, zur Reduzierung der Reibung und zur Verhinderung von Oxidation verwendet. Der Schweißbereich wird mit Schutzgasen (Argon/Stickstoff) geschützt, um eine Oxidation der Schweißnaht zu verhindern.
- Oberflächenreinigung: Oxidablagerungen, Schweißschlacke, Ölflecken und Grate entfernen; Edelstahlrohre müssen zur Passivierung mit Säure-gewaschen werden, und Rohre aus Kohlenstoffstahl können kugel--gestrahlt oder sandgestrahlt werden.
5. Eigenspannungs- und Richtkontrolle (Verhinderung späterer Verformung/Risse)
- Spannungsabbau: Für dickwandigen/hochfesten Stahl (Q355 und höher) wird nach dem Umformen ein Spannungsarmglühen (Halten bei 550–650 Grad für 2–4 Stunden, Luftkühlung) durchgeführt, um Restspannungen beim Formen und Schweißen zu beseitigen und spätere Verformung, Rissbildung und Spannungskorrosion zu verhindern.
- Richtverfahren: Rollenrichten ist die Hauptmethode, ergänzt durch Druckrichten; Abstand, Winkel und Druck der Richtwalzen sind exakt aufeinander abgestimmt (zu klein führt zu Oberflächenschäden, zu groß hinterlässt Eigenspannungen); Lokale Verformungen werden mit einer Presse präzise korrigiert, um ein übermäßiges Richten zu vermeiden.
6. Inspektion und Werkskontrolle (Quality Closed Loop)
- Maßprüfung: Messen Sie die Kantenlänge, Wandstärke, Diagonale, Geradheit und Verformung für jedes Rohr. Verwenden Sie einen Laser-Durchmessermesser/Messschieber/Wasserwaage.
- Zerstörungsfreie-Prüfung: 100 % UT/ET für Schweißnähte, UT/MT für Grundmaterial (für dickwandige Rohre).
- Mechanische Eigenschaften: Nehmen Sie von jeder Charge Proben für Zug-, Biege- und Schlagprüfungen gemäß GB/T 6728/GB/T 17200.
- Oberflächeninspektion: Visuelle Inspektion + Magnetpartikelinspektion (für kritische Anwendungen). Keine Risse, Kratzer, Rost oder Verformung.
III. Häufige Mängel und Vorbeugung (Praxisschwerpunkt)
- Eckenriss:Ursachen → Übermäßige Verformung auf einmal, zu kleiner R-Wert, niedrige Temperatur, hartes Material; Vorbeugung → Progressive Umformung, R größer oder gleich 1,2 × Wandstärke, Dickwanderwärmung, Spannungsarmglühen.
- Schweißfehler (Schweißung nicht vollständig verschmolzen oder durchgebrannt):Ursachen → Unzureichende/hohe Frequenzleistung, zu schnelle/langsame Schweißgeschwindigkeit, ungenaue Kantenausrichtung; Prävention → Parameteranpassung, präzise Ausrichtung, stabile Schweißgeschwindigkeit.
- Maßabweichungen (Seitenlänge/Winkel Diagonale/Geradheit):Ursachen → Verschleiß/Versatz der Formwalzen, falsche Richtparameter, ungleichmäßige Abkühlung; Vorbeugung → Regelmäßiges Kalibrieren der Walzensätze, präzises Richten, gleichmäßige Kühlung.
- SOberflächenkratzer/Einrückungen:Ursachen → Raue Walzenoberfläche/Stahlanhaftung, Eindringen von Fremdkörpern, Blockieren der Führungswalze; Vorbeugung → Walzenoberfläche polieren, Produktionslinie reinigen, regelmäßige Inspektion der Führungswalzen.
- Eigenspannungsverformung:Ursachen → Ungeglüht, zu schnelles Abkühlen, übermäßiges Richten; Vorbeugung → Spannungsarmglühen, segmentierte Temperaturführung, präzises Richten.
IV. Zusammenfassung
Der Kern der Produktion von quadratischen und rechteckigen Rohren mit großem-Durchmesser liegt in der „stufenweisen Umformung, Temperatur- und Formkontrolle, zuverlässigen Schweißnähten, sauberen Oberflächen, Spannungsabbau und präziser Prüfung“. Der Übergang von rund zu quadratisch eignet sich für Szenarios mit hoher-Beanspruchung mit dicker{2}}Wandigkeit/Nahtlosigkeit, während sich die direkte Formgebung für eine Produktion mit dünner{4}}Wandigkeit/hoher-Menge eignet.
Während des Produktionsprozesses ist eine strenge Kontrolle des gesamten Prozesses erforderlich, einschließlich Rohmaterial, Formen, Schweißen, Abkühlen, Richten und Fehlererkennung, um Eckrisse, unvollständige Schweißnähte, Größenabweichungen, Oberflächenfehler und Eigenspannungsprobleme zu vermeiden.