Einführung
Stahlrohre sind das Rückgrat der modernen Infrastruktur und spielen eine entscheidende Rolle bei der Energieübertragung, im Bauwesen und bei industriellen Anwendungen. Für Beschaffungsmanager und Ingenieure ist das Verständnis der grundlegenden Herstellungsprozesse hinter Stahlrohren nicht nur technisches Wissen,-es ist ein entscheidender Faktor bei der Auswahl des richtigen Produkts für die spezifischen Anforderungen Ihres Projekts und gewährleistet Sicherheit, Effizienz und Kosteneffizienz-. Dieser Leitfaden bietet einen detaillierten Überblick über die vier Hauptmethoden zur Herstellung runder Stahlrohre: Nahtlos (SMLS), elektrisches Widerstandsschweißen (ERW), Längs-Unterpulverschweißen (LSAW) und Spiral-Unterpulverschweißen (SSAW).
- Entdecken Sie, wie hoch-FrequenzElektrisches WiderstandsschweißenErstellt starke, zuverlässige Rohre mit außergewöhnlicher Produktionseffizienz. In unserem speziellen Artikel wird die Technologie hinter dieser wirtschaftlichen und vielseitigen Herstellungsmethode erläutert.
- Tauchen Sie ein in die JCOE-Umform- und Unterpulverschweißprozesse, die definierenLSAW-Rohr.Erfahren Sie in unserem detaillierten technischen Test, warum es die vertrauenswürdige Wahl für kritische Öl- und Gasübertragungsleitungen ist.
- Entdecken Sie die Technik hinter der Spiralnaht. Unser fokussierter Artikel erklärt, wie dasSpiralformungsprozessermöglicht eine bemerkenswerte Durchmesservielfalt und Kosten-effektivität bei der Produktion von Rohren mit großem-Durchmesser.
- Für die anspruchsvollsten Hochdruck- und Hochtemperaturanwendungen ist eine nahtlose Verbindung von größter Bedeutung. Unser ausführlicher -Leitfaden behandelt die Durchstech- und Dehnungsprozesse, die dabei entstehenSMLS-Rohrseine unübertroffene Integrität.
ERW-Rohr: Effizienz und Wirtschaftlichkeit
Beim elektrischen Widerstandsschweißen (ERW) wird ein Stahlrohr (Skelp) in eine zylindrische Form gerollt und die Längsnaht verschweißt.
Herstellungsprozess
- Bildung:Ein Stahlband (Skelp) wird durch eine Reihe von Formwalzen geführt, die es nach und nach in eine zylindrische Form biegen.
- Schweißen:Die beiden Kanten des Streifens werden zusammengeführt. Durch die Kanten wird hochfrequenter elektrischer Strom (entweder Kontakt- oder Induktionsmethode) geleitet. Der Widerstand gegen den Strom erhitzt die Kanten auf Schmiedetemperatur.
- Schmieden:Die erhitzten Kanten werden durch Schmiedewalzen zusammengepresst, wodurch eine feste Schweißnaht entsteht, ohne dass Zusatzwerkstoff verwendet werden muss.
- Entfernung von Schweißgraten:Das überschüssige Material (Schweißgrat) an der Innen- und Außenfläche wird abgeschnitten.
- Dimensionierung und Wärmebehandlung:Das Rohr wird auf seinen endgültigen Durchmesser zugeschnitten und häufig wärmebehandelt, um die Schweißzone zu normalisieren, sodass es nicht mehr vom Grundmetall zu unterscheiden ist.
Hauptmerkmale
- Kosten-Effektiv:Die hohe Produktionsgeschwindigkeit macht es wirtschaftlich für Großaufträge-.
- Gute Maßgenauigkeit:Hervorragend geeignet für strukturelle Anwendungen.
- Anwendungen:Wasserleitungen, Zäune, Gerüste, strukturelle Anwendungen (Bau) und Flüssigkeitstransport bei niedrigem/mittlerem Druck.

LSAW-Rohr: Festigkeit für große Durchmesser
Longitudinal Submerged Arc Welded (LSAW)-Rohre sind für Anwendungen mit großem{0}}Durchmesser konzipiert. Es besteht aus Stahlplatten (keine Spulen).
Herstellungsprozess (üblich ist die JCOE-Methode):
- Plattenvorbereitung:Stahlplatten werden auf die gewünschte Größe zugeschnitten.
- Kantenfräsen:Die Kanten der Platte sind gefräst, um eine perfekte Passform beim Schweißen zu gewährleisten.
- Bildung von (J-C-O):Die Platte wird in mehreren Schritten gepresst:
J-Umformung:Die langen Kanten sind in eine „J“-Form vorgebogen.
C-Umformung:Die Platte wird weiter in eine „C“-Form gepresst.
O-Bildung:Die „C“-Form wird in eine „O“-Form (Kreis) geschlossen.
- Schweißen:Die Längsnaht wird innen und außen im Unterpulverschweißverfahren (SAW) verschweißt. SAW verwendet ein körniges Flussmittel, das den Lichtbogen bedeckt, Funken und Spritzer verhindert und zu einer tiefen, hochwertigen Schweißnaht führt.
- Erweiterung:Das Rohr wird einer mechanischen Ausdehnung (wie beim UOE-Verfahren) oder einer hydraulischen Ausdehnung unterzogen, um eine perfekte Rundheit zu erreichen und innere Spannungen abzubauen.
- Prüfung und Inspektion:An der Schweißnaht werden umfassende zerstörungsfreie Prüfungen (NDT) wie Ultraschall oder Röntgen durchgeführt.
Hauptmerkmale
- Große Durchmesser:Kann Rohre mit sehr großen Durchmessern (typischerweise ab 16 Zoll) herstellen.
- Hohe Festigkeit:Das SAW-Verfahren erzeugt robuste, zuverlässige Schweißnähte.
- Anwendungen:Öl- und Gasfernleitungen, Pfähle und Offshore-Strukturen.

SSAW-Rohr: Flexibilität im Durchmesser
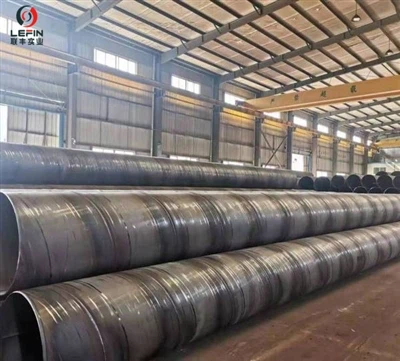
Spiral-unterpulvergeschweißte Rohre (SSAW oder HSAW) werden ebenfalls aus Stahlspulen hergestellt, sind jedoch spiralförmig geformt.
Herstellungsprozess:
- Spulenvorbereitung:Das Stahlcoil wird abgerollt und nivelliert.
- Spiralformung:Das Band wird schräg durch Formrollen geführt, die es in eine kontinuierliche Spiralform aufwickeln, ähnlich einer Helix.
- Schweißen:Die inneren und äußeren Spiralnähte werden gleichzeitig im Unterpulverschweißverfahren (SAW) verschweißt, wodurch eine starke, kontinuierliche Schweißnaht gewährleistet wird.
- Schneiden:Das kontinuierlich produzierte Spiralrohr wird auf die benötigten Längen zugeschnitten.
- Testen:Die Schweißnaht wird mit verschiedenen ZfP-Methoden geprüft.
Hauptmerkmale
- Durchmesserflexibilität:Ein wesentlicher Vorteil ist die Möglichkeit, durch einfache Anpassung des Umformwinkels ein breites Spektrum an Durchmessern aus derselben Stahlbandbreite herzustellen.
- Längere Längen:Kann im Vergleich zu LSAW in längeren Einzellängen hergestellt werden.
- Anwendungen:Wassertransport, Pfähle und strukturelle Anwendungen. Wird häufig verwendet, wenn ein hohes Verhältnis von Durchmesser-zu-Wandstärke erforderlich ist.

SMLS-Rohr: Der Gipfel der Einheitlichkeit
Nahtlose Stahlrohre (SMLS) zeichnen sich durch das Fehlen einer Schweißnaht aus. Es ist aus einem massiven zylindrischen Stahlbarren gefertigt.
Herstellungsprozess:
- Heizung:Ein massiver Stahlbarren wird auf eine hohe Temperatur erhitzt, bis er formbar wird (normalerweise etwa 1.200 Grad / 2.200 Grad F).
- Piercing:Der glühende Barren wird dann von einem Dorn durch die Mitte gestochen, um eine hohle Schale zu erzeugen. Dies erfolgt häufig mit einer Rotationsstechmühle.
- Verlängerung:Anschließend wird die Hohlschale gerollt und über eine Reihe von Dornen und Stopfen gespannt, um den gewünschten Durchmesser, die gewünschte Wandstärke und die gewünschte Länge zu erreichen.
- Dimensionierung und Verarbeitung:Das Rohr wird schließlich durch ein Streckreduzierwalzwerk oder ein Kalibrierwalzwerk auf präzise Abmessungen gebracht. Anschließend wird es begradigt, auf Länge geschnitten und einer strengen Inspektion und Prüfung unterzogen.
Hauptmerkmale
- Stärke:Überlegene Druckbelastbarkeit durch homogene Struktur ohne schwache Bindenaht.
- Gleichmäßigkeit:Gleichbleibende Wandstärke am Umfang.
- Anwendungen:Ideal für kritische Hochdruckanwendungen wie Öl- und Gaspipelines, Raffinerieausrüstung, Kraftwerke und Hochdruckhydrauliksysteme.

Vergleich und Zusammenfassung
| Besonderheit | ERW (Elektrisch widerstandsgeschweißt) | LSAW (Longitudinal Submerged Arc Welded) | SSAW (Spiral-Unterpulverschweißung) | SMLS (Nahtlos) |
|---|---|---|---|---|
| Naht | Längsnaht gerade | Längsnaht gerade | Spiralnaht (Helixnaht). | Keiner |
| Ausgangsmaterial | Stahlspule (Skelp) | Stahlplatte | Stahlspule | Massiver Stahlknüppel |
| Typischer Größenbereich | Kleine bis große Durchmesser | Groß bis extra-großDurchmesser | Mittlere bis große Durchmesser | Kleine bis mittlere Durchmesser |
| Relative Kosten | Untere(am wirtschaftlichsten) | Höher | Konkurrenzfähig bei großen Größen | Höher |
| Schlüsselstärke | Kostengünstig-, gut für strukturelle Zwecke | Hohe Festigkeit bei großen Durchmessern | Durchmesserflexibilität, größere Längen | Gleichmäßige Festigkeit, hohe Druckfestigkeit |
| Allgemeine Anwendungen | Wasser, Zäune, Gerüste, Bau | Wichtigste Öl- und Gastransportleitungen, stapeln | Wassertransport, Pfähle, strukturelle Stützen | Öl- und Gasförderung, Hochdrucksysteme |
Abschluss
Die Wahl des richtigen Stahlrohrtyps ist eine strategische Entscheidung, die sich auf die Integrität, Langlebigkeit und das Budget Ihres Projekts auswirkt. Es gibt keinen einzelnen „besten“ Prozess; Jede Methode bietet spezifische Vorteile, die auf spezifische betriebliche Anforderungen zugeschnitten sind.
BeiLEFIN-STAHLWir beherrschen alle diese fortschrittlichen Fertigungstechniken. Unser Fachwissen stellt sicher, dass wir Sie zur optimalen Rohrlösung führen können-unabhängig davon, ob Ihre Priorität maximale Druckfestigkeit, Kosten-effizienz oder die Fähigkeit großer-Durchmesser ist.
Seien Sie gespannt auf unsere kommenden Deep-Dive-Artikel-, in denen wir jeden Herstellungsprozess noch detaillierter untersuchen werden.